

Slijtage van roestvast staal verminderen: zo verleng je de standtijd van RVS-componenten
RVS wordt in veel machines gekozen vanwege corrosiebestendigheid, reinigbaarheid en materiaalzekerheid. Dat betekent alleen niet automatisch dat het ook goed bestand is tegen mechanische slijtage. Vooral austenitisch roestvast staal heeft een relatief lage hardheid en kan bij abrasie, glijdend contact en herhaalde belasting sneller materiaal verliezen dan ontwerpers soms verwachten. Wie zich verdiept in slijtvastheid rvs merkt daarom al snel dat niet alleen de materiaalsoort telt, maar vooral het slijtagemechanisme en de belasting van het contactvlak.
Niet elke vorm van slijtage is hetzelfde
Abrasieve slijtage ontstaat wanneer harde deeltjes of een ruwer tegenoppervlak materiaal wegschuren. Adhesieve slijtage ontstaat juist wanneer twee oppervlakken lokaal aan elkaar hechten en materiaal wordt overgedragen. Daarnaast bestaan vermoeiingsslijtage, erosie en combinaties van meerdere mechanismen. De zichtbare schade kan op elkaar lijken, maar de juiste oplossing verschilt.
Bij RVS komt adhesieve slijtage relatief vaak voor in metaal-op-metaal contacten. Dit wordt ook galling, vreten of koudlassen genoemd. In andere toepassingen, bijvoorbeeld assen, doseerdelen of geleidingen waar vuildeeltjes aanwezig zijn, kan abrasie domineren. Een goede materiaalkeuze begint dus met het herkennen van het dominante mechanisme.
Waarom 304 en 316(L) niet vanzelf slijtvast zijn
AISI 304 en 316(L) behoren tot de meest gebruikte austenitische RVS-kwaliteiten. Ze bieden een aantrekkelijke combinatie van corrosiebestendigheid, vervormbaarheid en verwerkbaarheid. Hun oppervlak is echter aanzienlijk zachter dan dat van veel geharde staalsoorten. Wanneer corrosiebestendigheid de doorslaggevende ontwerpeis is, wordt deze lagere hardheid soms geaccepteerd totdat in bedrijf blijkt dat slijtage de levensduur beperkt.
Overschakelen op een harder materiaal is niet altijd mogelijk. Martensitische RVS-soorten kunnen harder zijn, maar hebben andere corrosie-eigenschappen en zijn niet voor iedere toepassing geschikt. Ook een coating is niet altijd wenselijk, bijvoorbeeld bij hoge puntbelasting, nauwe toleranties of processen waarin loslatende coatingdeeltjes ongewenst zijn.
Oppervlakte-eigenschappen verbeteren zonder de kern te veranderen
Een andere route is het lokaal verbeteren van de materiaalrand. Bij gespecialiseerde laagtemperatuur-diffusiebehandelingen worden stikstof en koolstof in de buitenste zone van austenitisch of duplex RVS gebracht. Hierdoor ontstaat geëxpandeerd austeniet, ook wel S-fase genoemd. Het oppervlak wordt zeer hard terwijl de basiseigenschappen van het onderdeel grotendeels behouden blijven.
Het voordeel van zo’n diffusiezone is dat het geen afzonderlijk aangebrachte laag is. De overgang naar het basismateriaal verloopt geleidelijk. Daardoor kan de behandeling interessant zijn voor precisiedelen, componenten met glijdend contact en onderdelen die tijdens gebruik lokaal worden belast.
Wat een hogere slijtvastheid oplevert in onderhoud en productie
Slijtage is zelden alleen een materiaalverliesprobleem. Zodra een maat verandert, kunnen speling, lekkage, trillingen of onnauwkeurige positionering ontstaan. Een klep sluit minder goed, een lagerpunt krijgt extra beweging of een doseersysteem verliest herhaalnauwkeurigheid. Uiteindelijk kan een klein slijtageverschijnsel leiden tot productiestilstand of kwaliteitsverlies.
Door de standtijd van kritieke onderdelen te verlengen, wordt het onderhoud beter voorspelbaar. Onderdelen hoeven minder vaak te worden vervangen en inspectie-intervallen kunnen stabieler worden. Bij grotere series of continu draaiende installaties kan die voorspelbaarheid minstens zo belangrijk zijn als de materiaalkosten van het onderdeel zelf.
Toepassingen waar oppervlakteharding interessant is
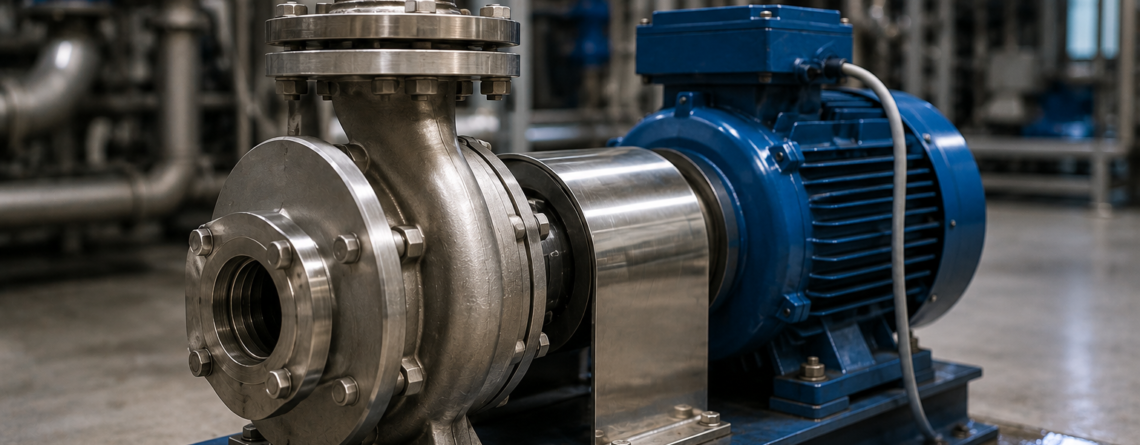
Denk aan pomponderdelen, kleppen, doseersystemen, verpakkingsmachines, assen, bussen, scharnierpunten, koppelingen en precisiecomponenten. In deze toepassingen komen slijtage en corrosie-eisen vaak samen. In de voedingsmiddelen- en farmaceutische industrie spelen bovendien hygiëne en reinigbaarheid mee; in de chemische industrie staat bestendigheid tegen procesmedia centraal.
Het is daarom verstandig om niet uitsluitend naar een hardheidswaarde te kijken. Relevante vragen zijn: welk materiaal is gebruikt, welk oppervlak beweegt, is er smering, welke deeltjes zijn aanwezig, wat is de contactdruk en welke corrosieomgeving geldt? Het antwoord bepaalt of oppervlakteharding daadwerkelijk de gewenste levensduurverbetering geeft.
Slijtvast ontwerpen begint vóór de eerste storing
De beste resultaten ontstaan wanneer slijtage al in de ontwerpfase wordt meegenomen. Materiaal, oppervlakteruwheid, toleranties en behandeling kunnen dan op elkaar worden afgestemd. Bij bestaande machines kan een faalanalyse dezelfde rol vervullen: waar ontstaat schade, hoe snel ontwikkelt die zich en welke functie gaat als eerste verloren?
Als de basiskeuze voor RVS goed is maar het oppervlak mechanisch tekortschiet, hoeft een volledige materiaalwijziging niet de eerste stap te zijn. Een gerichte behandeling kan juist de zwaarst belaste zone verbeteren. Daardoor is het mogelijk om RVS slijtvaster te maken terwijl de eigenschappen waarvoor het basismateriaal oorspronkelijk is gekozen behouden blijven.
Veelgestelde vragen
Is RVS slijtvaster dan gewoon staal?
Niet per definitie. RVS wordt vooral gekozen vanwege corrosiebestendigheid. Ongehard austenitisch RVS kan juist minder slijtvast zijn dan een geschikte geharde staalsoort.
Welke RVS-soorten zijn gevoelig voor slijtage?
Veelgebruikte austenitische kwaliteiten zoals 304 en 316(L) hebben een relatief lage oppervlaktehardheid en kunnen gevoelig zijn voor abrasie en galling.
Hoe bepaal je de beste oplossing tegen slijtage?
Door eerst het slijtagemechanisme, de belasting, de omgeving en de functionele eisen vast te stellen. Daarna kan worden gekozen tussen ontwerpaanpassing, smering, materiaalwijziging, coating of oppervlakteharding.


